Технология
Электрохимическое
формообразование.
Сложная геометрия без режущего контакта, износа электрода и термического повреждения поверхности.
Принцип работы
Электрод задаёт форму.
Ток снимает материал.
Заготовка подключается к положительному полюсу источника тока, электрод-инструмент — к отрицательному. В межэлектродный зазор прокачивается электролит.
Под действием импульсного тока происходит направленное анодное растворение материала. Электрод не касается детали, а поток электролита выносит продукты реакции. Станок поддерживает необходимый зазор.
Подробно о принципе действия12 преимуществ ЭХО
Возможности технологии.
Преимущества ЭХО
12 преимуществ
-
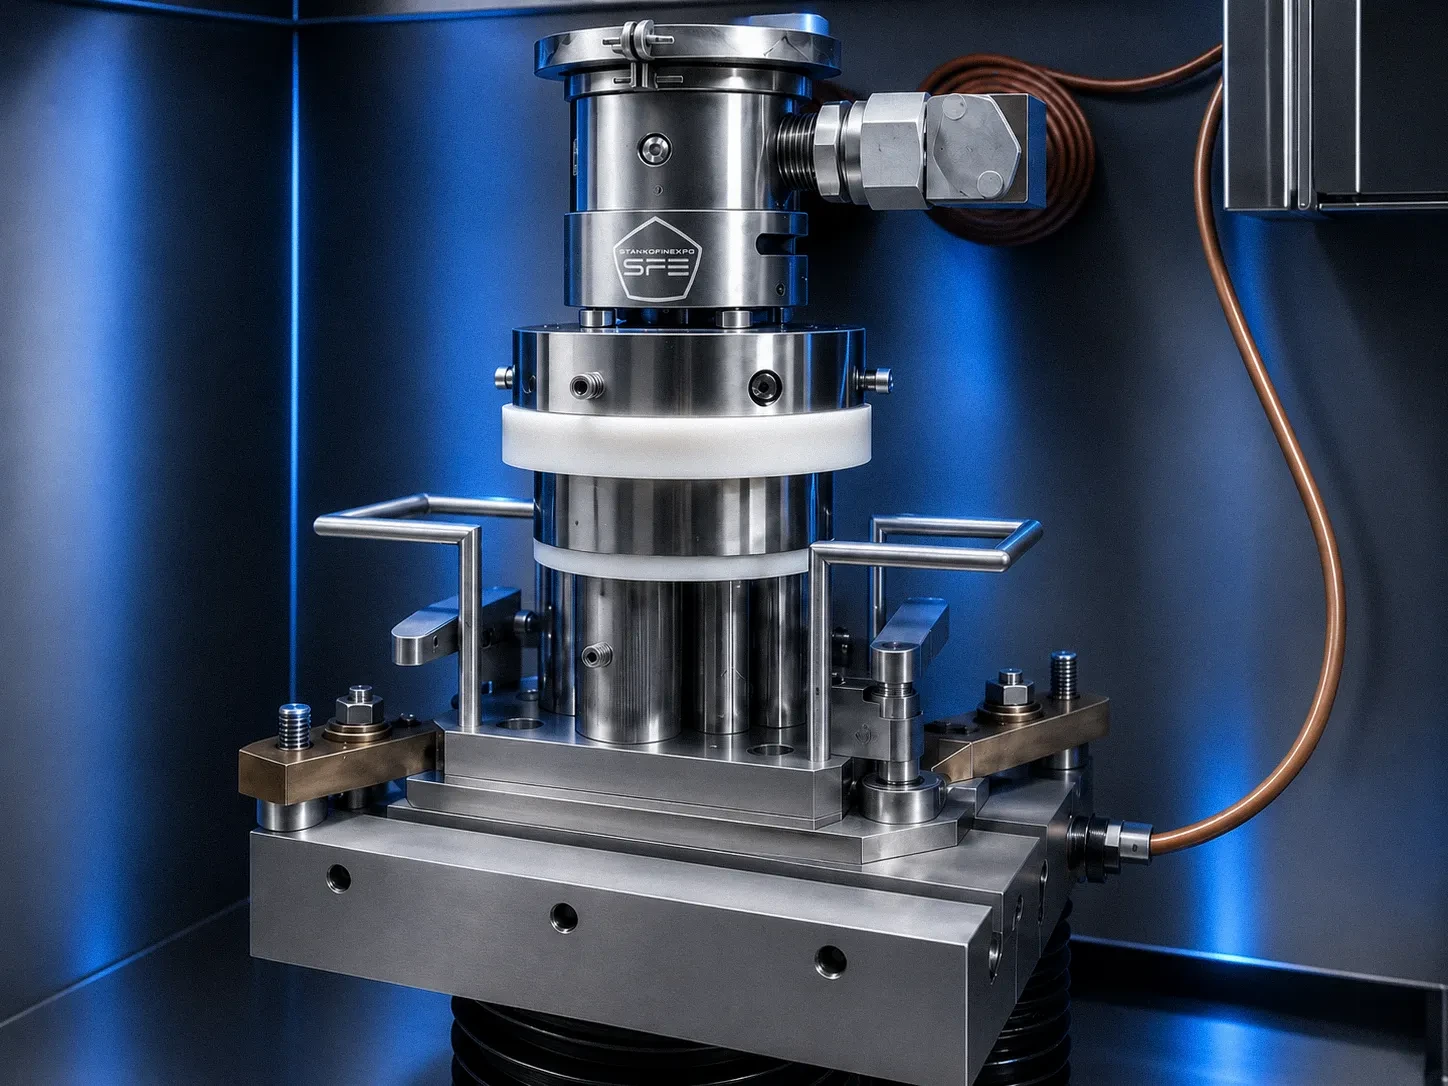
Сложная поверхность формируется целиком
- 01
Обработка металлов любой твёрдости
Закалённые стали и другие токопроводящие материалы обрабатываются независимо от их твёрдости.
- 02
Без износа электрода-инструмента
При ЭХО нет режущего контакта с заготовкой. Электрод сохраняет свою геометрию в процессе обработки.
- 03
Без заусенцев и дефектного слоя
Формообразование анодным растворением не оставляет заусенцев и повреждённого поверхностного слоя.
- 01
-
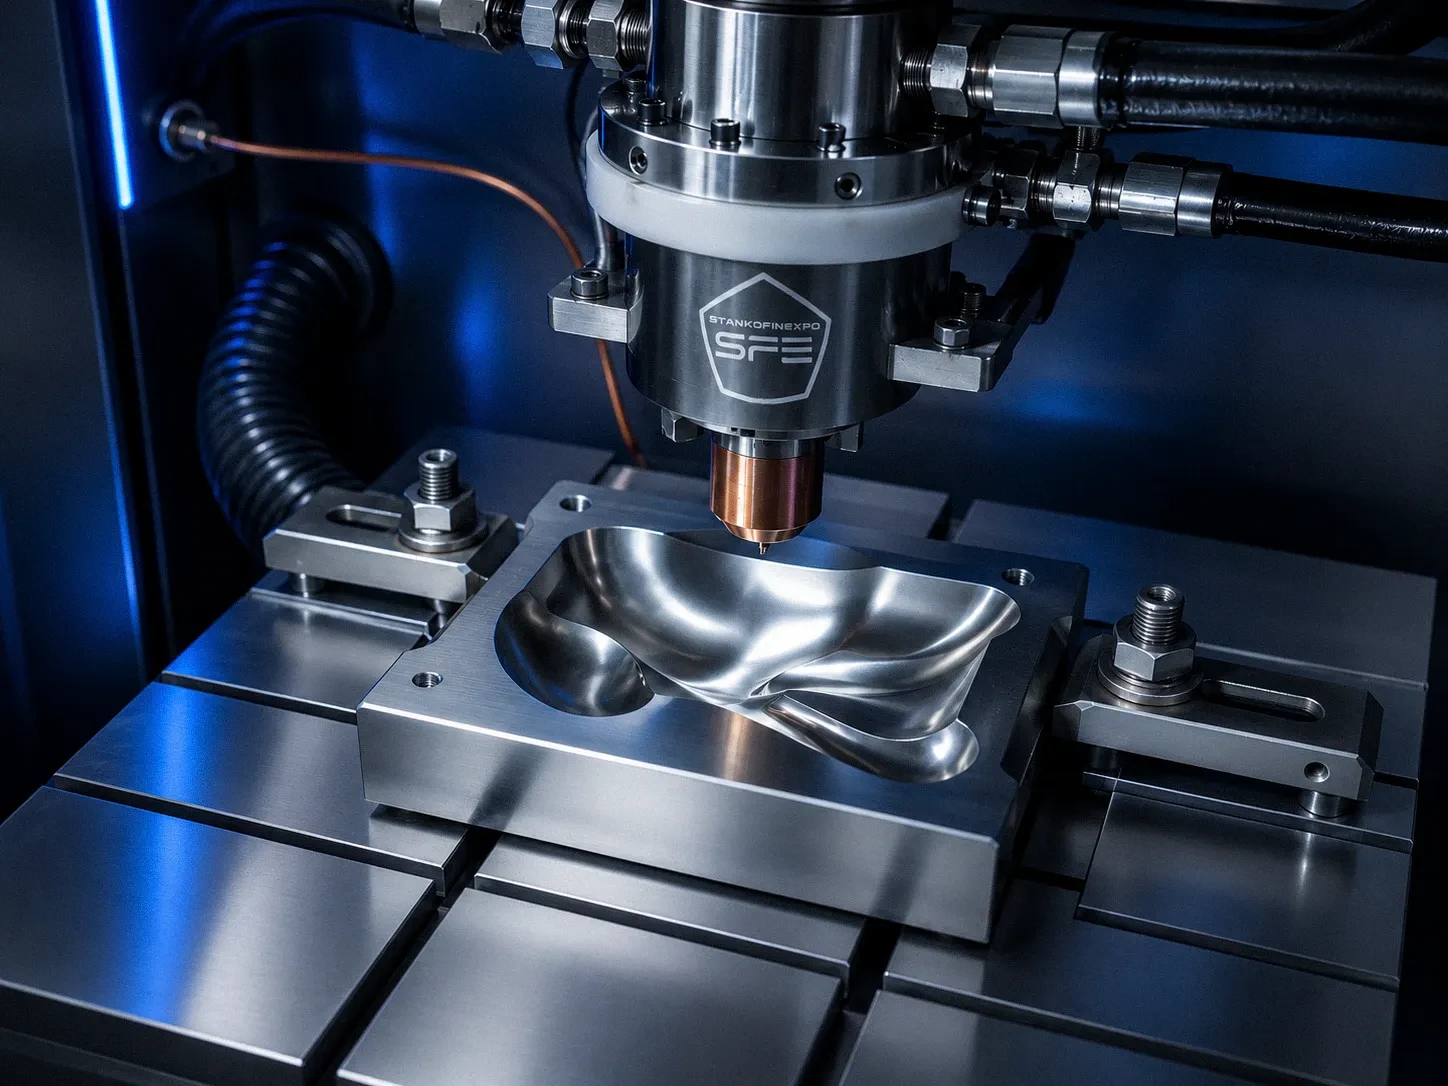
Без сил резания, заусенцев и перегрева
- 04
Низкая шероховатость
В подходящих режимах шероховатость обработанной поверхности может достигать Ra 0,02 мкм.
- 05
Высокая производительность
Производительность размерного электрохимического формообразования — до 1200 мм³/мин.
- 06
Высокая скорость обработки
В подходящих задачах скорость может быть в 10–100 раз выше электроэрозионной обработки. Средняя скорость — 0,15 мм/мин.
- 04
-
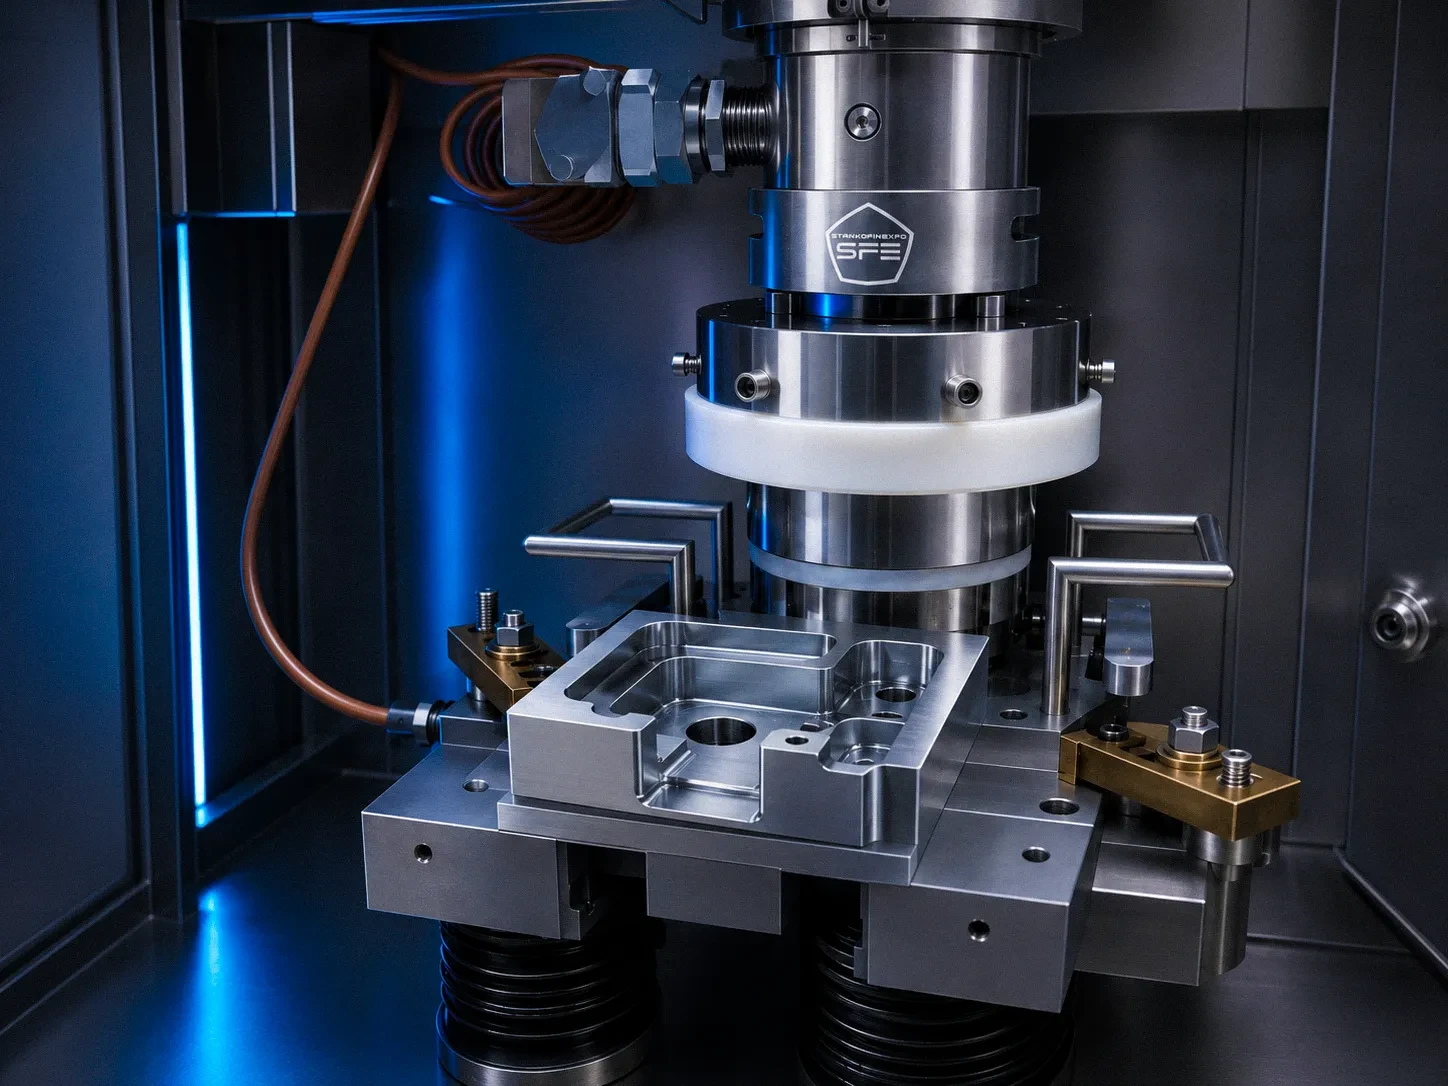
Твёрдость материала не ограничивает обработку
- 07
Точность формообразования
Точность и повторяемость размеров определяются качеством электрода-инструмента, материалом и режимами обработки.
- 08
Управление качеством поверхности
Регулировка технологического тока и параметров обработки позволяет подобрать требуемое качество поверхности.
- 09
Повторяемость в партии
Один электрод-инструмент воспроизводит геометрию деталей в серии при стабильном технологическом процессе.
- 07
-
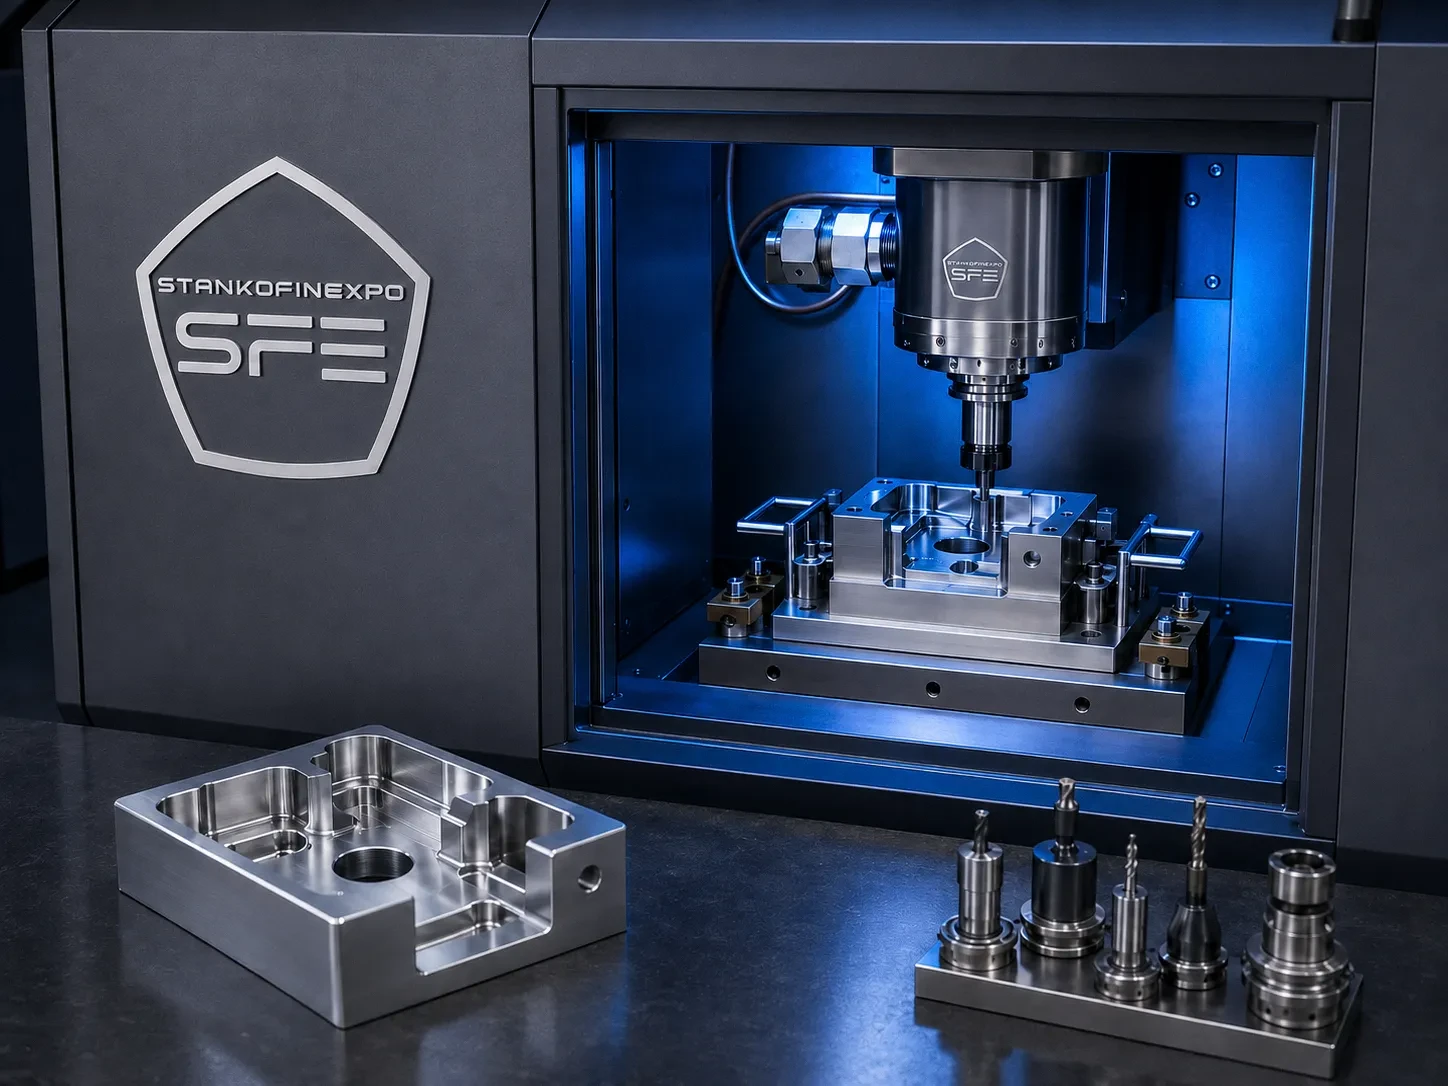
Поставляем станок вместе с технологией
- 10
Низкое рабочее напряжение
Электрохимическая обработка ведётся при технологическом напряжении 4–12 В.
- 11
Без термических напряжений
Низкотемпературный процесс исключает термические напряжения и микротрещины, характерные для теплового воздействия.
- 12
Электролит на водной основе
В процессе используется 12% водный раствор азотнокислого натрия NaNO₃. Обращение с электролитом входит в технологический регламент.
- 10
Техническая библиотека
Понять процесс в деталях.
Технологии электрохимической обработки
Подробнее02Принципы электрохимической обработки
Подробнее03Качество электрохимической обработки
Подробнее04Характеристика электрохимической обработки
Подробнее05Преимущество электрохимических станков
Подробнее06Уникальность электрохимической обработки
Подробнее07Безопасность станков SFE
Подробнее08Электрохимическая обработка
Подробнее09Электролит для электрохимической обработки
Подробнее10Принцип действия электрохимического станка SFE
Подробнее11Схемы установки станков SFE
Подробнее12Преимущества электрохимической обработки
Подробнее13Основные требования при установке электрохимических станков SFE
ПодробнееОбсудить проект
От детали —
к готовой технологии.
Пришлите чертёж или 3D-модель. Проверим применимость электрохимической обработки и предложим станок, оснастку и технологический маршрут.
+7 (8332) 47-47-46stankofinexpo@mail.ruКиров · работаем с предприятиями по всей России